Pesquisa técnica | Pré-impressão flexográfica
A matriz flexográfica deixou de ser apenas um relevo que transporta uma imagem. Em sua geração mais avançada, ela funciona como uma interface tridimensional e microestruturada, projetada para controlar ponto, pressão, tinta e estabilidade durante a impressão.
Durante muito tempo, a expressão “gravação de clichê” foi usada para descrever quase tudo o que acontece na fabricação de uma matriz de impressão flexográfica. O problema é que essa simplificação reúne fenômenos físicos completamente diferentes: o RIP calcula a retícula; o laser pode remover uma máscara; a radiação ultravioleta polimeriza o fotopolímero; o processamento remove o material não polimerizado; e, somente em arquiteturas de gravação direta, um laser de alta potência realmente remove material para criar o relevo.
Compreender essa cadeia é decisivo para avaliar as tecnologias disponíveis. Também impede que equipamentos, chapas, softwares e métodos de processamento sejam tratados como se fossem concorrentes diretos, quando muitas vezes ocupam camadas distintas — e complementares — do mesmo sistema.
A ideia central deste artigo: o resultado de impressão não pertence isoladamente à chapa. Ele emerge da combinação entre arquivo, screening, imageamento, exposição, química do material, processamento, microestrutura superficial, anilox, tinta, substrato, fita dupla-face, pressão e condição da impressora.
O processo completo: do dado digital à embalagem impressa
O fluxo moderno começa antes da sala de chapas. A arte precisa estar correta do ponto de vista regulatório, estrutural e gráfico; depois, o RIP converte a informação em um bitmap; o sistema de imageamento cria a máscara ou atua diretamente sobre o material; e as etapas seguintes transformam essa informação em uma geometria física capaz de transferir tinta.
Infográfico 1 — Sequência lógica e cadeia produtiva da matriz flexográfica.
Duas dessas caixas escondem sub-etapas que respondem por boa parte dos defeitos de sala de chapas. Na etapa 5, a exposição de verso (costado) é a que define a espessura do lastro e, por consequência, a profundidade de relevo e a sustentação mecânica do ponto; ela é feita antes da exposição principal e é calibrada separadamente. Na etapa 6, entre a revelação e o controle final existem ainda a secagem — que na rota solvente consome de duas a quatro horas e é a principal fonte de instabilidade dimensional e de inchamento residual — e a pós-exposição com detack (UVC), que elimina a pegajosidade superficial. Nenhuma dessas três é opcional.
Na etapa 2 há outro item que costuma passar despercebido em textos de tecnologia e responde por retrabalho caro: o fator de distorção. Como a chapa é plana quando gravada e curva quando montada, a imagem precisa ser compensada no eixo circunferencial em função da espessura da chapa, da espessura da fita dupla-face e do diâmetro do cilindro ou sleeve. Errar essa conta invalida qualquer ganho de resolução obtido nas etapas seguintes.
O laser nem sempre “grava” o relevo
No fluxo digital LAMS, o laser infravermelho remove seletivamente a camada negra existente sobre a chapa. Em seguida, a luz UV-A atravessa as áreas abertas e polimeriza o material. Portanto, o laser imageia a máscara; quem participa diretamente da formação do relevo é a combinação entre exposição, fotopolímero e processamento.
No sistema FLEXCEL NX, desenvolvido originalmente pela Kodak e hoje pertencente à Miraclon, o laser imageia um filme intermediário denominado Thermal Imaging Layer — TIL. Esse filme é laminado sobre a chapa para estabelecer contato íntimo e reduzir a presença de oxigênio durante a exposição. TIL, portanto, não é um nome genérico para qualquer filme ou método de gravação.
Já no DLE — Direct Laser Engraving — o laser de alta potência remove fisicamente o elastômero ou outro material gravável. Nesse caso, o fluxo pode dispensar LAMS, exposição UV e revelação convencional, embora o material precise chegar ao equipamento já curado ou vulcanizado e a matriz exija limpeza após a ablação. O relevo, a profundidade e até geometrias em Z podem ser programados, mas o processo exige investimento elevado, exaustão adequada e controle dos resíduos gerados pela ablação.
Vale desfazer um mal-entendido frequente: não existe, em flexografia, uma rota comercial de exposição direta do fotopolímero por laser UV. A ideia é antiga e foi descartada por dois motivos práticos — a espessura da chapa dificulta a cura em profundidade e a varredura ponto a ponto é lenta demais para competir com a exposição por área. Onde há imageamento UV direto em equipamentos que também atendem à flexografia, como em plataformas híbridas de mesa, ele se destina a telas de serigrafia e a matrizes de letterpress, não a chapas flexográficas. Some-se a isso que uma exposição a laser em atmosfera aberta enfrentaria exatamente a mesma inibição por oxigênio que motivou a criação do TIL, das químicas flat-top e da exposição LED.
| Tecnologia | O que o laser faz | Como o relevo é formado | Processamento posterior |
|---|---|---|---|
| LAMS digital | Remove a máscara negra | Fotopolimerização por UV | Solvente, água ou térmico |
| FLEXCEL NX / TIL | Imageia um filme separado | UV após laminação do TIL sobre a chapa | Conforme a família de chapa |
| Imageamento UV direto | Expõe o fotopolímero sem máscara | Fotopolimerização ponto a ponto | Sem base instalada relevante em flexografia; aplicado a telas e letterpress |
| DLE | Remove fisicamente o material | Ablação programada em profundidade | Extração e limpeza dos resíduos |
A ciência do ponto: matemática, geometria e superfície
Existem pelo menos três dimensões que precisam ser separadas. A primeira é a retícula matemática, criada no RIP. Ela pode empregar estratégias AM, FM, híbridas ou algoritmos proprietários. A segunda é a geometria física tridimensional do ponto: topo, borda, ombro, base, altura e ângulo. A terceira é a microestrutura aplicada sobre o topo, cuja função é influenciar o filme de tinta.
A presença de oxigênio junto à superfície do fotopolímero interfere na polimerização radicalar. Esse fenômeno ajudou a impulsionar várias estratégias de flat-top dot: exclusão física do oxigênio por laminação, formulações com ponto plano incorporado à chapa — como as famílias DuPont Cyrel EASY, XSYS nyloflex ITP e MacDermid LUX ITP —, química menos sensível ao oxigênio e exposição LED. Flat-top, portanto, é uma propriedade geométrica, não uma marca ou um único processo.
Sobre a exposição, convém precisar o vocabulário: tubos fluorescentes convencionais e LEDs emitem ambos na faixa UV-A, de modo que a comparação correta não é “UVA contra LED”, e sim entre duas fontes. O LED trabalha em banda estreita, dispensa aquecimento prévio e mantém irradiância praticamente constante ao longo da vida útil, enquanto o tubo fluorescente decai progressivamente e obriga a recalibrar tempos de exposição. É daí que vem a previsibilidade atribuída ao LED — e não de um comprimento de onda diferente.
Na etapa mais recente da evolução, o objetivo deixou de ser somente reproduzir um ponto plano. Tecnologias de superfície como PureFlexo e Multi-Form Patterning, da Miraclon, as Q-Cells do ecossistema Esko Quartz, o Woodpecker da XSYS e o Intelligent Flexo da HYBRID criam ou calculam estruturas sobre áreas sólidas, bordas e retículas para combater pinholing, espalhamento indesejado, acúmulo de tinta e trailing-edge void. Convém não confundir essas microestruturas com o modo de imageamento: o Pixel+, da Esko, atua sobre a forma do pixel gravado e sobre a definição de borda, não sobre a célula de superfície. São camadas complementares, com efeitos distintos. Já problemas de fechamento de sombra, como pontes entre pontos, pertencem ao screening e à janela de exposição e revelação, não à microestrutura do sólido.

As principais famílias tecnológicas
| Família | Formação da imagem | Formação do relevo | Característica central |
|---|---|---|---|
| Fotopolímero analógico | Filme negativo | Exposição UV | Arquitetura tradicional, ainda presente em aplicações específicas |
| Digital LAMS | Laser IR abre a máscara negra | Exposição UV-A por tubo fluorescente ou LED | Ecossistema aberto com solvente, água ou térmico |
| FLEXCEL NX / TIL | Filme TIL imageado | UV após laminação | Contato íntimo e reprodução controlada da informação digital |
| Flat-top integrado | Normalmente LAMS | Química da chapa + exposição | Ponto plano incorporado ao material, como nas famílias EASY, ITP e LUX ITP |
| Water-wash | Normalmente LAMS | UV | Remoção do polímero não polimerizado com sistema aquoso compatível |
| Processamento térmico | Normalmente LAMS | UV | Calor amolece o material não polimerizado, retirado por manta |
| Fotopolímero líquido | Filme ou máscara | UV em resina líquida | Chapas espessas, grandes formatos e post-print de ondulado, com reaproveitamento da resina não polimerizada |
| DLE | Dado digital + perfil de gravação | Ablação a laser | Relevo subtrativo programável em elastômeros, sleeves e placas |
No caso do DLE, o que chega ao equipamento não é um “RIP tridimensional”, e sim o dado de imagem somado a um perfil de gravação que descreve profundidade, ângulo de flanco, número de passes e curvas de potência do laser. É essa parametrização, e não o arquivo em si, que define a geometria final do relevo.
A fronteira tecnológica do mercado em 2026
A inovação atual não está concentrada em uma única chapa. Ela aparece na integração entre óptica, screening, química do polímero, superfície, automação e interoperabilidade. Quatro movimentos merecem atenção especial.
1. Esko Quartz: resolução e microestruturas em frequência mais alta
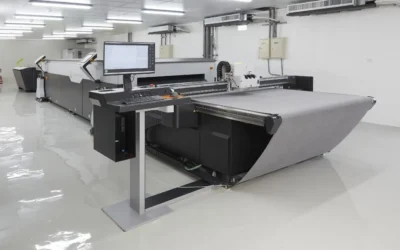
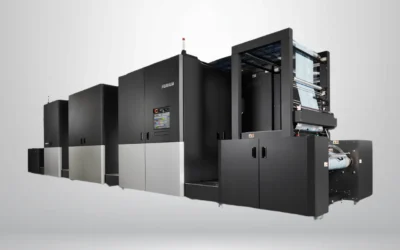
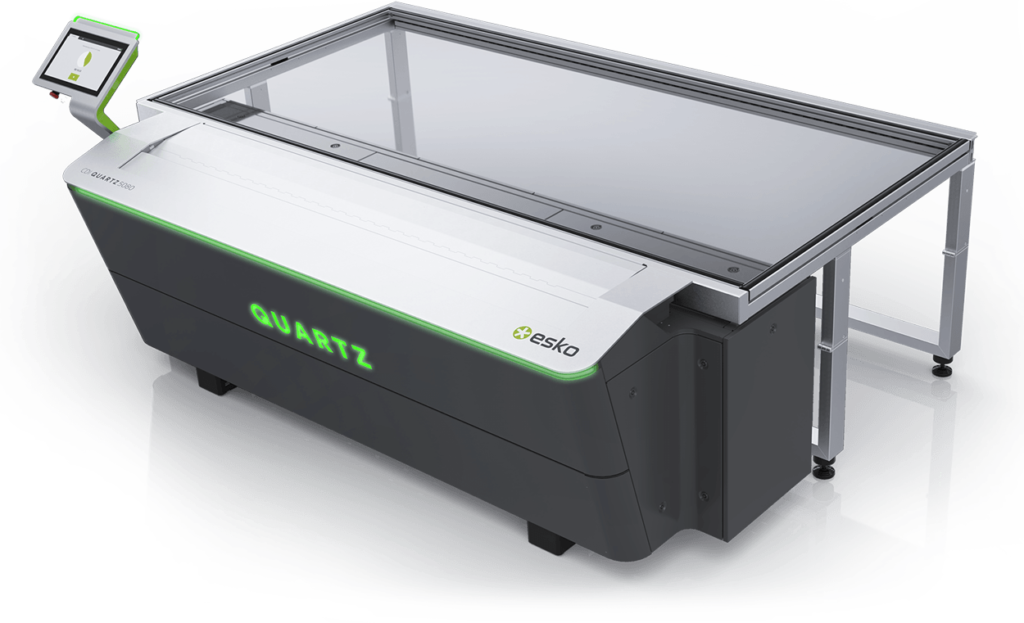
O ecossistema Quartz, apresentado na drupa 2024 e disponibilizado globalmente em 2025, combina CDI Quartz, exposição XPS Crystal e Quartz Screening. A plataforma utiliza sistema óptico duplo e, segundo a Esko, trabalha com imageamento a 4.000 ppi e estruturas Q-Cells de 2.000 lpi, com variantes para destaques variáveis e para distribuição estocástica. O objetivo é produzir sólidos mais uniformes, reduzir pinholes, preservar detalhes e elevar a transferência de tinta.[4]
Um ponto que costuma escapar em orçamentos: a unidade de exposição LED XPS Crystal não é acessório opcional dentro dessa arquitetura. Ela é componente obrigatório, porque as Q-Cells só se formam com o regime de exposição que ela fornece. Quem já tem um CDI e pretende migrar precisa considerar imager e exposição como um par, não como duas decisões separadas.[4]
O salto não está apenas no número de ppi. O valor industrial vem da coordenação entre algoritmo, óptica, exposição LED, material homologado e parâmetros reais de impressão — e, no chão de fábrica, aparece principalmente no anilox: ao elevar a transferência a partir do sólido microestruturado, a Esko reporta a possibilidade de trabalhar com volumes menores de anilox e economia de tinta na casa de 20%. Em julho de 2026, três chapas DuPont Cyrel — EASY ESXR, EASY EPR2 e FAST EASY EFXR — receberam certificação para o ecossistema. A EFXR tornou-se a primeira chapa de processamento térmico certificada nessa arquitetura.[7]
2. Miraclon FLEXCEL Prime: a chapa passa a atacar problemas de operação
Lançada globalmente em março de 2026, a FLEXCEL Prime representa uma evolução recente da plataforma FLEXCEL NX. Além de preservar a arquitetura de filme e laminação, a nova combinação de chapa e filme acrescenta propriedades denominadas Lift Resist e Stay Clean. O foco é reduzir levantamento e curvatura durante montagem e remontagem, trabalhar com menor impressão e resistir ao acúmulo e à secagem de tinta sobre a superfície.[5]
A Miraclon também informa redução da etapa de detack e light finishing por UVC de aproximadamente 20 para cerca de cinco minutos — um ganho de sala de chapas, não de qualidade de impressão — e adoção sem reprofilamento em sistemas FLEXCEL NX existentes, recurso que a fabricante chama de Seamless Fit Printing. Em conjunto com o PureFlexo — baseado em padrões múltiplos de superfície — a inovação se desloca do “ponto perfeito” para a estabilidade da matriz durante a tiragem: limpeza, reutilização, pressão e disponibilidade da impressora.
3. XSYS Thermoflex Edge 80: velocidade, superfície e arquitetura aberta
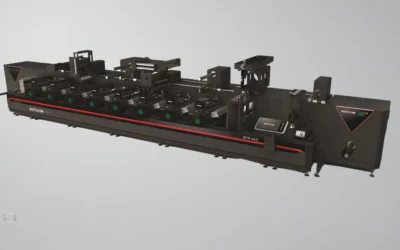
A XSYS anunciou a disponibilidade comercial do Thermoflex Edge 80 em junho de 2026, terceira geração de sua plataforma de imageamento, e introduziu o screening de superfície Woodpecker Nano 2400, executado a 2.400 ppi. O equipamento também incorpora monitoramento em tempo real, diagnóstico remoto e integração com a linha automatizada Catena+.[8]
A velocidade merece leitura atenta, porque é aqui que muitos comparativos erram. Os 15 m²/h anunciados correspondem ao imageamento sem screening de superfície ativo. Com o Woodpecker Nano 2000 a máquina sustenta até 10 m²/h, e com o Nano 2400 até 6,5 m²/h, segundo a própria fabricante. Para dimensionar capacidade de sala de chapas, o número que importa é o da configuração que a empresa realmente vai rodar — a diferença entre os extremos passa de duas vezes.[8]
Outro movimento relevante é a colaboração XSYS–HYBRID Software para integrar o Tectonics ao fluxo Thermoflex sob a marca FlexoFlow. A compatibilidade declarada com workflows que geram TIFF 1-bit padrão aponta para um mercado em que layout de chapa, RIP, imager e material podem interoperar sem depender obrigatoriamente de um único fornecedor.[9]

4. Asahi: automação touch-free e circuito de água
A Asahi atua simultaneamente em química de baixa energia superficial, processamento em água e automação. A família AWP combina chapas water-wash com a tecnologia CleanPrint, projetada para favorecer a liberação da tinta e reduzir a contaminação progressiva da matriz durante a impressão.
No CrystalCleanConnect, desenvolvido com Esko e Kongsberg, o fluxo automatizado procura reduzir múltiplas intervenções a uma operação integrada. A fabricante reporta redução de 12 etapas para uma e queda de 90% no tempo dedicado do operador. Já o AWP-LOOP utiliza filtração por membrana para manter parte relevante da água em circuito fechado; os números divulgados pela Asahi indicam aproximadamente três litros de efluente e retenção de 70% da água na operação, com comunicações mais recentes citando uma faixa de reciclagem de 70% a 90% conforme a configuração.[10]

Leitura crítica necessária: os valores de produtividade, densidade, economia, OEE e sustentabilidade citados pelos fabricantes dependem da configuração de teste. Eles não devem ser interpretados como desempenho universal. A validação industrial precisa considerar a aplicação, a chapa, o anilox, a tinta, o substrato, a impressora e uma condição de referência comparável.
Solvente, água, térmico ou DLE: o que realmente muda?
O método de processamento não é uma simples preferência ambiental. Ele afeta tempo de produção, inchamento, secagem, estabilidade dimensional, infraestrutura, consumíveis e tratamento de resíduos. Além disso, tinta base água e chapa processada em água são conceitos independentes: uma chapa water-wash pode imprimir com diferentes famílias de tinta, desde que sua formulação seja compatível. A recíproca também vale como alerta — a resistência ao inchamento varia bastante entre famílias, e a compatibilidade com a tinta que a empresa realmente usa precisa ser confirmada com o fabricante antes da homologação, não presumida a partir do nome da rota.
| Rota | Princípio | Pontos fortes | Variáveis e contrapartidas |
|---|---|---|---|
| Solvente | Dissolução/inchamento seletivo do polímero não polimerizado | Ampla base instalada e grande variedade de materiais | VOC, recuperação, composição do banho e secagem longa |
| Água | Remoção do polímero não polimerizado com água, detergente ou sistema aquoso específico | Redução ou eliminação de solvente orgânico no washout; ciclos potencialmente curtos | Efluente com polímero, surfactantes e sólidos; filtração e reuso são essenciais |
| Térmico | Calor amolece o polímero não polimerizado, removido por manta | Sem washout por solvente e sem secagem convencional longa | Energia, manta reveladora, exaustão e resíduo sólido |
| DLE | Laser remove material e cria o relevo diretamente | Liberdade 3D, sleeves seamless e redução de etapas intermediárias | CAPEX, energia, produtividade de ablação, fumaça e partículas |
Entre as soluções water-wash encontram-se Asahi AWP, Fujifilm Flenex FW, Toyobo Cosmolight e Toray RESOLUCIA, cada uma com química e janela de aplicação próprias — a RESOLUCIA, por exemplo, é posicionada pela Toray na faixa de 200 lpi, o que a coloca sobretudo em rótulo, bisnaga e decoração, e não em embalagem flexível de alta exigência.[18] No processamento térmico, DuPont Cyrel FAST e a linha LAVA — originalmente da MacDermid Graphics Solutions e hoje parte do portfólio XSYS, que mantém em paralelo a linha Xpress — representam arquiteturas consolidadas.[19] Em DLE, plataformas da HELL, Continental e SPGPrints demonstram que o relevo pode ser tratado como manufatura subtrativa digital, particularmente em elastômeros e sleeves.
Demonstração prática: processamento water-wash FLEXCEL NX Ultra
O vídeo técnico abaixo, publicado pela Miraclon, demonstra passo a passo a produção de chapas no processador FLEXCEL NX Ultra 42. Ele permite observar como as etapas de processamento, lavagem, secagem e acabamento são organizadas em um fluxo aquoso integrado.[17]
O software também fabrica o comportamento da matriz
O arquivo que chega ao platesetter já contém decisões decisivas. PACKZ e CLOUDFLOW, da HYBRID, as ferramentas de fluxo da Esko e o Prinergy, da Kodak, atuam em separações, trapping, curvas, screening, RIP e geração de TIFF 1-bit. Tecnologias como Velvet Screening, Intelligent Flexo, Crystal Screens, Print Control Wizard, Pixel+, Q-Cells e Woodpecker determinam onde os pontos existirão, como as transições serão construídas e quais estruturas serão imageadas sobre sólidos e bordas.
Nem toda microestrutura, porém, nasce no RIP. No fluxo FLEXCEL NX, os padrões de superfície são gravados no filme TIL durante o imageamento e transferidos por laminação — ou seja, pertencem à etapa de imageamento e ao consumível, não ao arquivo. Distinguir onde cada estrutura é criada evita comprar duas vezes a mesma função.
Outras plataformas ocupam camadas anteriores. Loftware e sistemas de gestão de artwork protegem conteúdo, versão e conformidade; Arden Impact trabalha com design estrutural, faca e dieline. Elas influenciam a cadeia, mas não devem ser classificadas como tecnologias de gravação ou RIP flexográfico.
Conteúdo e conformidade
SKU, idioma, código, alergênicos, versão, aprovação e rastreabilidade.
Estrutura da embalagem
Dieline, faca, dimensões, áreas de segurança, nesting e repetição estrutural.
Pré-impressão e RIP
Separações, trapping, curvas, fator de distorção, screening, bitmap e TIFF 1-bit.
Produção física da matriz
Imageamento, exposição, processamento, secagem, acabamento, inspeção, corte e montagem.
Quatro gerações de evolução tecnológica
Infográfico 2 — A evolução deixa de mirar apenas a imagem e passa a atacar o comportamento da tinta durante a tiragem.
Como escolher uma tecnologia de matriz
A pergunta “qual é a melhor chapa?” é insuficiente. A decisão tecnicamente correta começa pela aplicação e pela janela de processo que a empresa precisa sustentar. Para isso, a homologação deve cruzar ao menos os seguintes eixos:
Reprodução
Lineatura, ponto mínimo, reversos, texto, código, degradês, densidade de sólidos e tolerância ao ganho.
Transferência
Volume e lineatura do anilox — mantendo a relação usual de 4:1 a 6:1 entre lineatura do anilox e lineatura da chapa —, reologia e tensão superficial da tinta, substrato e velocidade.
Mecânica
Dureza e espessura da chapa, fita dupla-face, compressibilidade, pressão, fator de distorção, montagem e repetição.
Operação
Tempo de fabricação, secagem, limpeza, resistência ao inchamento, vida útil, remontagem e estabilidade em tiragem.
Infraestrutura
Compatibilidade com imager, exposição, processador, exaustão, tratamento de efluente e automação.
Economia e ambiente
Custo por m² útil, desperdício, energia, água, VOC, consumíveis, resíduos, transporte e descarte.
O protocolo de homologação deve manter constantes as variáveis que não estão sob avaliação e medir a resposta do sistema: densidade, ganho, contraste, ponto mínimo, estabilidade de destaque, pinholing, acúmulo, frequência de limpeza, velocidade sustentável, desperdício e vida da matriz. Sem esse desenho experimental, a comparação corre o risco de medir apenas diferenças de acerto de máquina.
Vale ancorar esse protocolo em referência normativa. A ISO 12647-6 estabelece parâmetros e tolerâncias de controle de processo para impressão flexográfica e oferece a base para definir o que será medido e com que critério de aceitação.[1] Sem uma condição de referência declarada, qualquer comparação entre chapas vira disputa de percepção.
Sustentabilidade exige fronteiras equivalentes
Não é defensável reduzir a análise ambiental a “solvente ruim, água boa, térmico bom e laser melhor”. Cada rota desloca impactos entre energia, emissões, água, efluente, consumíveis e resíduos. O processamento em água remove VOC do washout, mas gera uma corrente aquosa que precisa ser tratada. O térmico elimina a lavagem por solvente, porém usa energia e manta reveladora. O DLE dispensa a revelação química, mas consome energia e gera partículas de ablação.
Uma comparação coerente deve adotar a mesma unidade funcional — por exemplo, 1 m² de matriz pronta para imprimir durante determinada vida útil — e incluir a eficiência que a solução produz na impressora. Uma chapa que reduz paradas, descarte, acerto, tinta e pressão pode deslocar o maior ganho ambiental para o chão de fábrica, e não necessariamente para a sala de chapas.
O que vem a seguir
Os lançamentos e parcerias mais recentes indicam cinco frentes de disputa tecnológica:
- Microengenharia da superfície: controlar o filme de tinta em escala micrométrica.
- Screening orientado por dados: calcular padrões e transições a partir das condições reais de impressão.
- Automação touch-free: reduzir manuseio, transporte e decisões subjetivas na sala de chapas.
- Interoperabilidade: conectar software, TIFF 1-bit, imager, exposição e chapa em ecossistemas validados, mas progressivamente mais abertos.
- Eficiência na impressora: medir a matriz por uptime, estabilidade, limpeza, reutilização, velocidade sustentável e desperdício — não apenas por resolução nominal.
Veja o ecossistema em vídeo
A Flexo In Foco publicou um vídeo que apresenta, de forma visual e objetiva, o ecossistema de tecnologias envolvido na produção da matriz flexográfica.
Assistir no Instagram da Flexo In FocoConclusão
A matriz contemporânea executa quatro funções simultâneas. Ela é informacional, porque reproduz o bitmap; mecânica, porque recebe compressão e precisa recuperar sua geometria; interfacial, porque sua superfície governa molhamento, retenção e liberação do filme de tinta; e metrológica, porque precisa transformar parâmetros digitais em uma forma física repetível.
É por isso que a indústria avançou de filmes e máscaras para flat-top, LED, Q-Cells, padrões de superfície, químicos de baixa energia superficial, automação integrada, circuitos de água e workflows interoperáveis. A inovação mais importante já não é apenas “gravar melhor”. É construir uma matriz capaz de sustentar uma janela de processo maior, mais limpa, previsível e produtiva.
Referências técnicas e fontes
- ISO 12647-6:2020 — Process control for flexographic printing. Norma confirmada em 15 de dezembro de 2025.
- Sasaki, H. — The Latest Flexographic Printing Technology. J-STAGE, 2012.
- Miraclon — FLEXCEL NX System e PureFlexo Printing.
- Esko — CDI Quartz e lançamento global do ecossistema Quartz.
- Miraclon — lançamento da FLEXCEL Prime Plate, 12 de março de 2026.
- DuPont — Cyrel FAST Thermal Workflow e portfólio Cyrel.
- DuPont — certificação de três chapas Cyrel para o ecossistema Esko Quartz, 2 de julho de 2026.
- XSYS — disponibilidade comercial do Thermoflex Edge 80, 17 de junho de 2026. Inclui as velocidades por configuração de screening de superfície.
- XSYS e HYBRID Software — integração Tectonics/FlexoFlow com Thermoflex, 20 de abril de 2026.
- Asahi Photoproducts — CrystalCleanConnect, AWP-LOOP e equipamentos AWP e chapas water-wash AWP.
- Fujifilm — Flenex FW water-wash plate.
- HYBRID Software — Velvet Screening e CLOUDFLOW / Intelligent Flexo.
- SCREEN — PlateRite FX.
- HELL Gravure Systems — PremiumSetter.
- Continental — CONTI Laserline.
- MacDermid Graphics Solutions — guia de seleção de chapas fotopoliméricas.
- Miraclon — FLEXCEL NX Ultra 42 Processor Demo: Water Wash Flexo Plates. Vídeo técnico no canal oficial da empresa no YouTube.
- Toray Printing Plates — RESOLUCIA, chapa flexográfica water-wash.
- XSYS — processadores térmicos LAVA, linha originada na MacDermid Graphics Solutions.
Créditos das imagens
- Comparação PureFlexo: Miraclon, material de divulgação da tecnologia PureFlexo.
- CDI Quartz: Esko, imagem oficial do produto.
- Thermoflex Edge: XSYS, imagem oficial de lançamento.
- CrystalCleanConnect: Asahi Photoproducts, imagem oficial do equipamento.
Flexo In Foco — Treinamentos e Consultoria
Conteúdo técnico para profissionais de pré-impressão, impressão e conversão flexográfica.